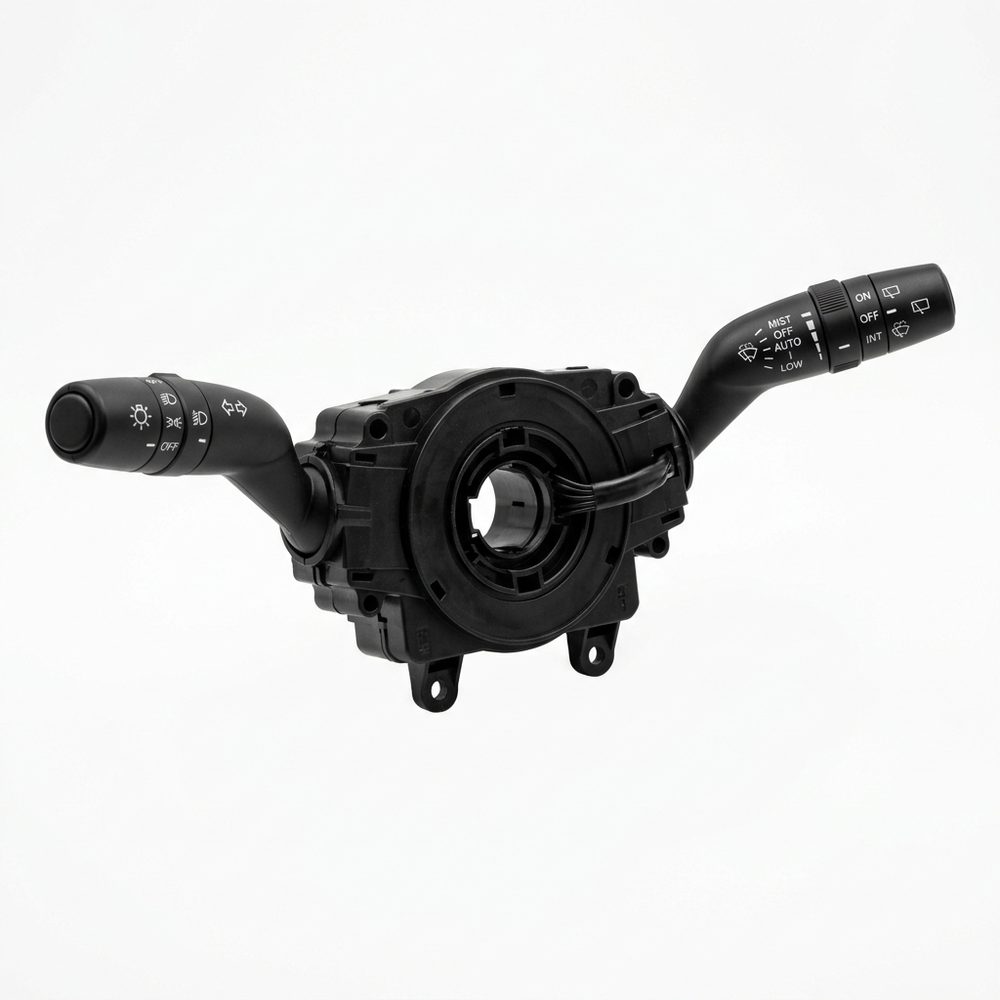
스위치 어셈블리
운전석 조작부
방향지시·와이퍼·라이트 조작부를 하우징에 조립하고 접점과 배선을 마무리합니다. 버튼 수와 사양별 변형을 셀 단위로 나눠 운영합니다.
완성차 1·2차 협력사에 공급하는 전장 서브어셈블리입니다. 조립·압착·납땜·검사·포장을 한 공장에서 일괄 생산합니다.
하나의 간선에서 여러 갈래가 나오고, 갈래마다 도통·압착 조건이 다릅니다. 그 조건이 그대로 검사기준서가 됩니다.
아래 여섯 가지가 현재 양산 중인 제품군입니다. 품목별 상세는 상담 시 안내해 드립니다.
운전석 조작부
방향지시·와이퍼·라이트 조작부를 하우징에 조립하고 접점과 배선을 마무리합니다. 버튼 수와 사양별 변형을 셀 단위로 나눠 운영합니다.
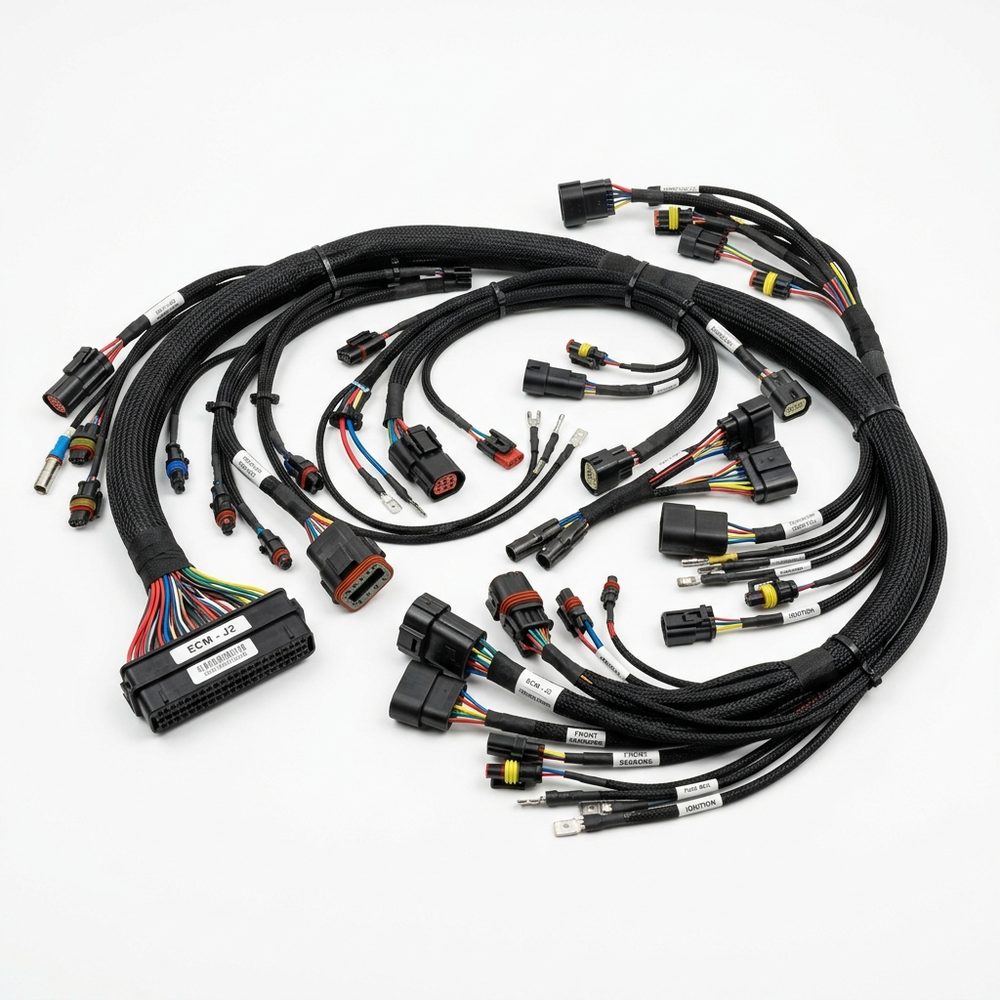
배선 조립
전선 절단과 탈피부터 단자 압착, 지그 배선, 커넥터 삽입, 도통 검사까지 한 자리에서 진행합니다.
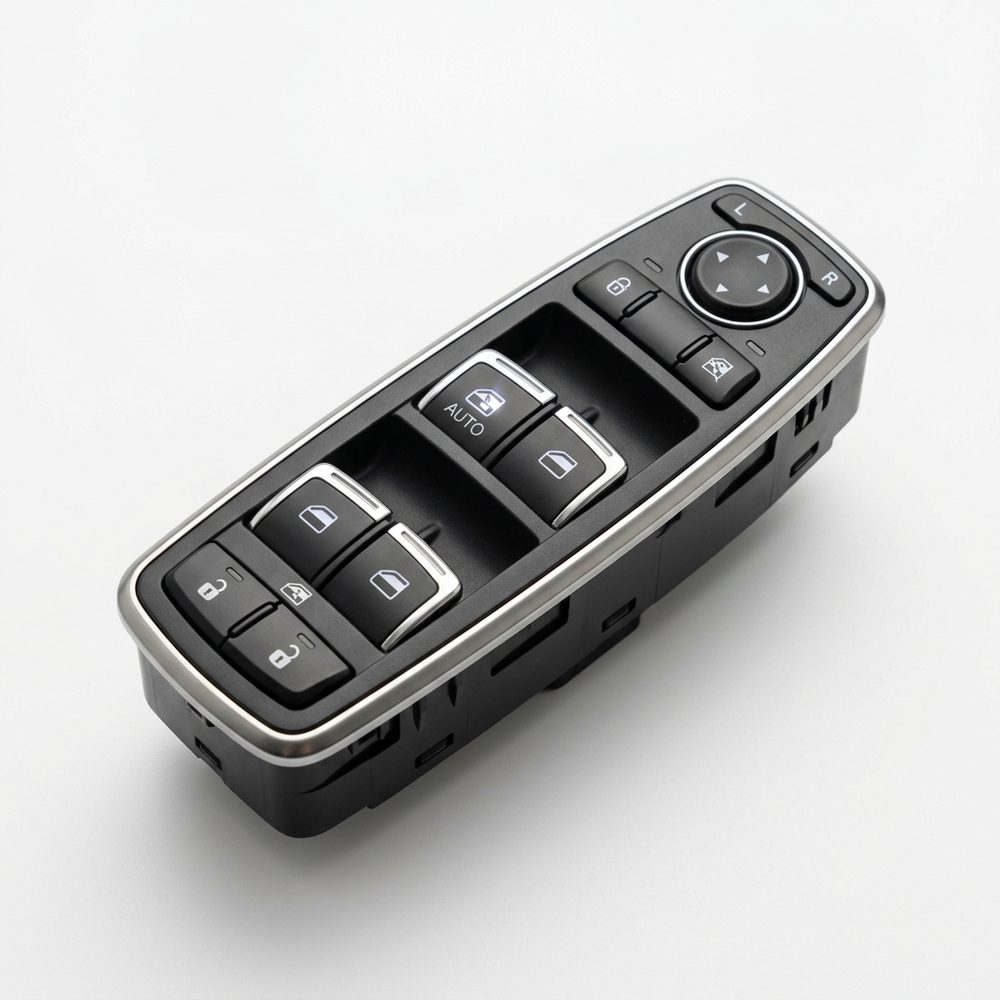
도어 · 콘솔
도어 트림과 콘솔에 들어가는 조작 스위치 모듈을 조립하고 접점부를 납땜합니다. 동작 검사 후 넘깁니다.
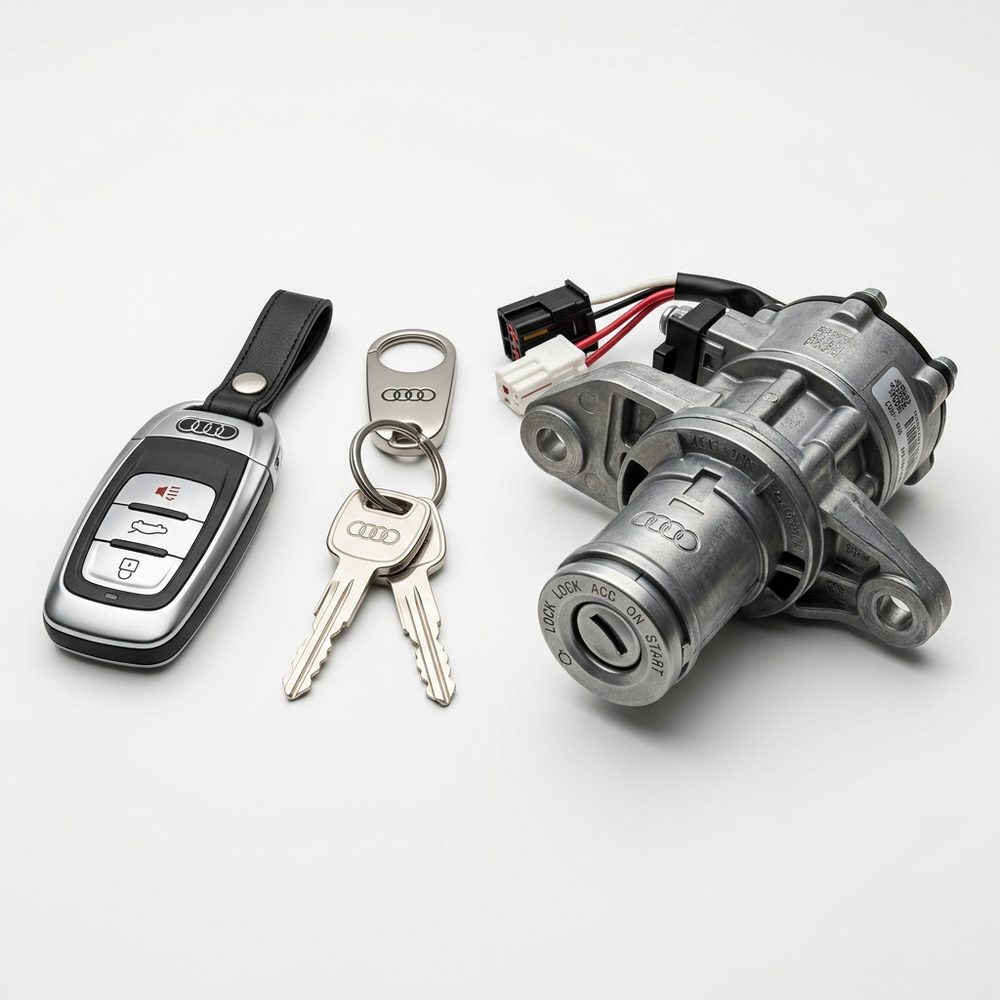
하우징 조립
키 하우징 조립과 스크류 체결, 초음파 융착을 거쳐 완성합니다. 조립 셀별로 작업 조건을 관리합니다.
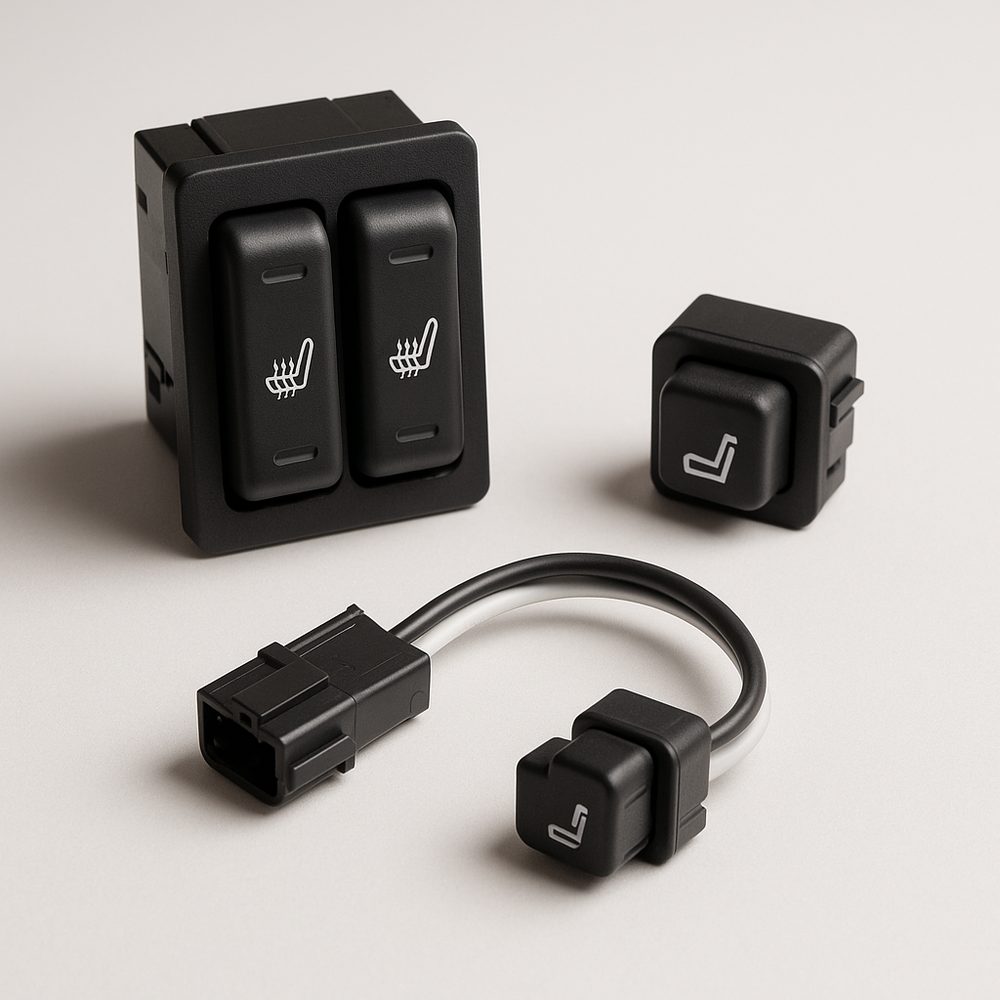
시트 · 실내 조작부
시트 열선과 각도 조절 등 편의장치 스위치를 조립하고 결선합니다. 동작을 전수 확인한 뒤 포장합니다.
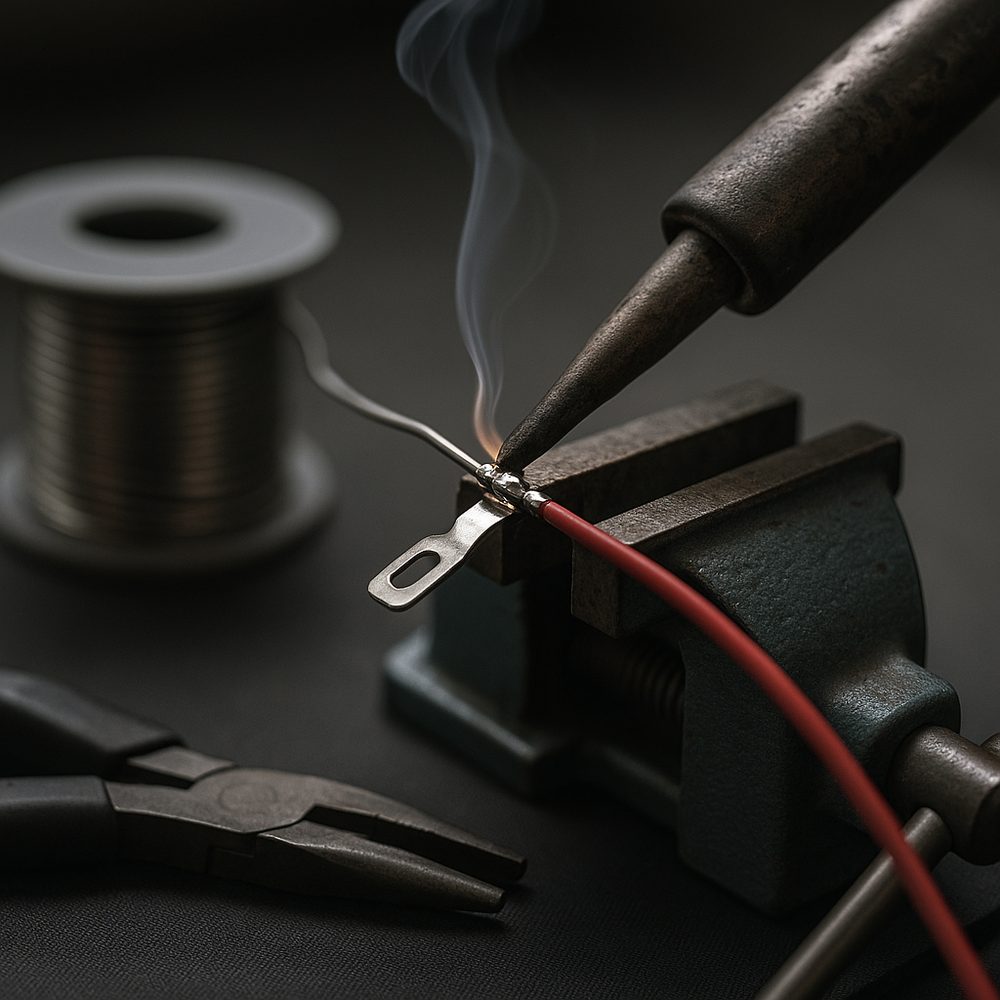
단위 공정 전문 생산
납땜, 융착, 검사 등 특정 공정을 분리해 전문 라인으로 운영합니다. 고객사 라인의 병목 공정을 안정적으로 흡수합니다.
품목마다 공정 조합은 다르지만, 기록을 남기는 지점은 동일합니다.
수량과 품번을 대조하고 외관·규격을 확인한 뒤 재고에 반영합니다.
관리 품번 · 수량 · 외관
전선 절단과 탈피, 단자 압착을 도면 조건에 맞춰 진행합니다.
관리 절단 길이 · 탈피 · 압착 조건
지그 위에서 배선 경로를 잡고 커넥터를 삽입한 뒤 결속합니다.
관리 배선 경로 · 커넥터 삽입 · 결속
BOM 전개에 따라 부품을 조립하고 접합부를 납땜 또는 융착합니다.
관리 부품 품번 · 접합 외관
작업 시작·중간·종료 시점에 검사기준서대로 확인하고 기록을 남깁니다.
관리 도통 · 동작 · 외관
박스 단위로 라벨을 붙여 어느 로트가 언제 나갔는지 되짚을 수 있게 합니다.
관리 수량 · 로트 · 출하 이력
수기 장부로는 품목이 늘어나는 속도를 따라가지 못합니다. 사내 시스템이 대신 기억하게 했습니다.
완제품별 자재 구성을 등록해 두어, 생산 실적을 입력하면 소요 자재가 자동으로 차감됩니다. 재고와 생산이 따로 놀지 않습니다.
공정 단계별 표준시간을 정해 두고 계획 대비 실적을 같은 기준으로 비교합니다. 납기 약속의 근거가 됩니다.
박스 단위로 라벨을 붙여 어느 로트가 언제 어디로 나갔는지 되짚을 수 있습니다. 문제가 생겼을 때 범위를 좁힐 수 있습니다.
사내 품번과 고객사 품번을 매핑해 관리하므로, 발주서와 납품 서류의 표기가 어긋나지 않습니다.
완제품 단위 일괄 생산과 단위 공정 전문 생산 모두 대응합니다.
| 생산 방식 | 공정 범위 | 적합한 경우 |
|---|---|---|
| 완제품 단위 생산 | 자재 수입검사 → 조립 → 검사 → 포장 → 출하 | 서브어셈블리를 완성품으로 받고 싶을 때 |
| 검사 포함 일괄 생산 | 지정 공정 + 전수 검사 + 검사 기록 제출 | 유출 불량을 줄여야 할 때 |
| 단위 공정 전문 생산 | 압착 · 납땜 · 융착 · 결선 등 지정 공정 | 사내 라인의 병목 공정을 넘겨야 할 때 |
| 신규 품목 양산 이관 | 공정 설계 · 지그 검토 · 표준공수 산정 · 양산 대응 | 새 품목의 양산처를 찾을 때 |
도면과 월 수량, 요구 납기를 보내 주시면 공정 구성과 표준공수를 산정해 회신드립니다.